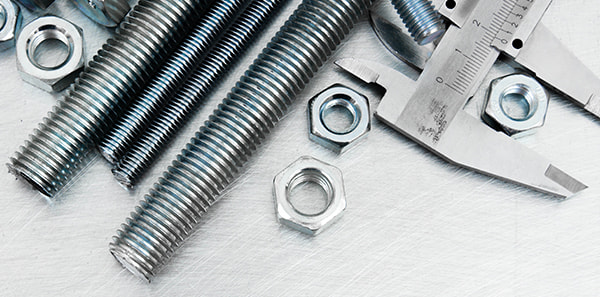

To stendere kommer i samme kasse og ser identiske ut: samme tråd, samme svart oksidfinish, samme stempelstil på enden. Den ene er ASTM A193 klasse B7, den andre er klasse B16. Forskjellen mellom dem kommer ned til et enkelt legeringselement og ett ekstra trinn i varmebehandlingsovnen, og den forskjellen avgjør om en varm flens fortsatt holder boltebelastningen etter åtte års bruk.
Det korte svaret
En konsekvens følger umiddelbart: B7 og B16 er ikke utskiftbare ved innkjøpsskranken. Hvis en tegning krever A193 B7 og en leverandør tilbyr B16 som en oppgradering, er det en teknisk endring, ikke en erstatning. Papirarbeidet, merkingen og fellesberegningen må alle stemme overens før tappen går inn i flensen.
Klasse B7 er i hovedsak AISI 4140/4142 stål: 0,38-0,48% karbon, 0,80-1,10% krom, 0,15-0,25% molybden, ingen bevisst tilsetning av vanadium. Grad B16 holder kromnivået, men tredobler molybdenet til 0,50-0,65 % og tilfører 0,25-0,35 % vanadium.
Det vanadiumet er hele historien. Det danner fine, stabile karbider som motstår forgrovning mens stålet holder temperatur i årevis. Fordi disse karbidene forblir der de ble plassert, kan B16 herdes hardere og varmere enn B7 og fortsatt oppfylle det samme strekkminimum på 125 ksi. B7 er temperert ved minimum 1100 °F (593 °C); B16 er temperert merkbart høyere, vanligvis i området 1150-1250°F (620-675°C).
Et varmere temperament myker vanligvis stål, så hvordan holder B16 styrken? Kjemien er laget for å gjøre det mulig. To stendere som begge består en strekktest ved romtemperatur kan oppføre seg veldig annerledes etter fem år ved 900°F, og det er gapet spesifikasjonen prøver å tette.
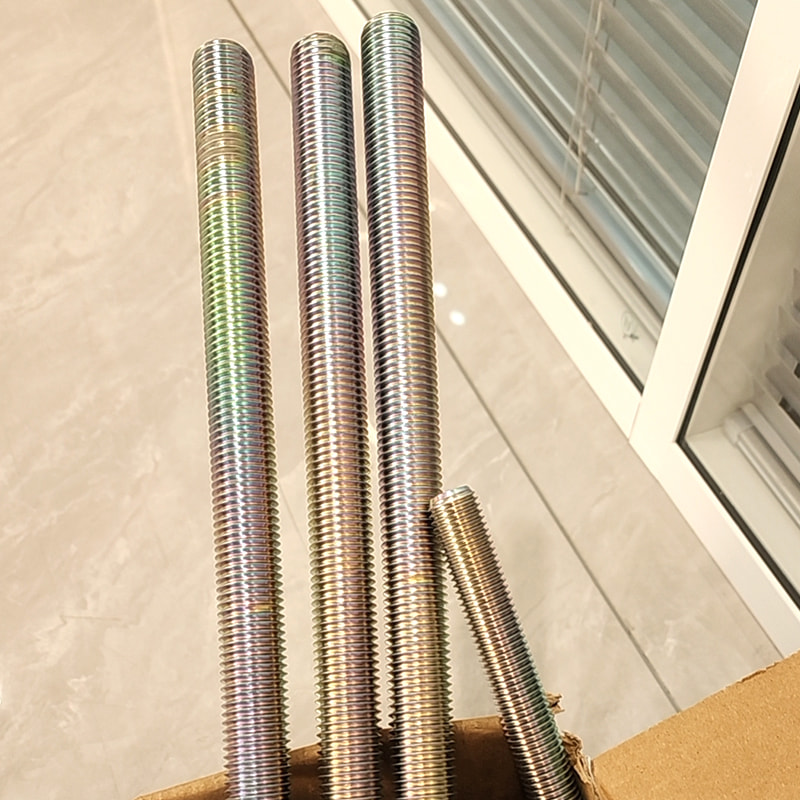 3/4"×10" B7 gjengede stenger i legert stål gir eksepsjonell styrke, temperaturbestandighet og korrosjonsbeskyttelse i ett pålitelig feste. Enten du sikrer... Se produkt →
B7 forblir volumgraden med god margin, og innkjøpsreglene rundt den, inkludert dokumentasjonsforventninger for olje- og gassrørarbeid, er dekket i denne B7 gjenget stangkvalitet og valgguide .
Begge kvaliteter må nå 125 ksi strekk og 105 ksi kapasitet opp til 2-1/2 in, med en hardhetskappe på 321 HBW (35 HRC). Momenttabeller for de to karakterene er derfor nesten identiske.
Vanadium pluss en høyere anløpstemperatur reduserer tapet av boltforspenning. Dette er en kryp- og avslappende eiendom, og den vises aldri på et romtemperatursertifikat.
B16 har typisk en prispremie på 15-35 % og produseres ofte per varmeparti, mens B7 lagerføres i dybden i UNC og metriske diametre.
Verdier gjenspeiler minimumskravene fra ASTM A193 og allment akseptert bransjepraksis; hot-service tak er ingeniørveiledning snarere enn kodepålagte grenser.
En varm flens svikter sjelden fordi tappen gikk i stykker. Det mislykkes fordi tappen sakte strakte seg, pakningen mistet kompresjonen, og skjøten begynte å gråte. Begge klassene starter på samme forhåndsbelastning, så spørsmålet er hvor mye av den forhåndsbelastningen som overlever. B7 og B16 følger hverandre tett gjennom ca. 700°F og divergerer deretter raskt.
700°F
800°F
900°F
1000°F
B7 B16
Søyler viser en illustrerende indeks for beholdt forhåndsbelastning (100 = full innledende forhåndsbelastning) for å gjøre trenden synlig. Virkelig skjøteoppførsel avhenger også av pakningstype, skjøtestivhet, initial boltspenning og flensrotasjon.
Det kommer to praktiske lesninger ut av dette. For det første sitter crossoveren mellom 800°F og 900°F, som samsvarer med feltvanen med å spesifisere B16 for varm gjenoppvarmingsdamp, hydroprosesseringsreaktorer og hydrogenservice. For det andre, hvis en skjøt ved 850°F allerede lekker og gjenoppretter dreiemomentet ved hver nedstengning, gjør endring av piggraden mer for deg enn å stramme til momentverdien. Også verdt å merke seg: B7 eksponert over tempereringstemperaturen er permanent myknet og bør ikke gjenbrukes, uansett hvor bra det ser ut etter rengjøring.
Disse to karakterene deler ikke markedet jevnt. Den illustrative fordelingen nedenfor viser hvor høytemperatur-A193-boltebehovet konsentrerer seg, og hvorfor forespørsler om karaktervalg varierer så mye fra ett prosjekt til det neste.
Segmenter er et omtrentlig industriestimat for illustrasjon, ikke en målt markedsundersøkelse.
B7 dominerer den kjøligere enden av hvert av disse segmentene: verktøyrør, klasse 150 til 600 flenser, ventildeksler og generelt vedlikehold av anlegget. B16 konsentrerer seg der designere er bekymret for avslapning i løpet av en 20-årig levetid, som er grunnen til at den dukker opp uforholdsmessig i hydroprosessering, varm damp og høytrykks hydrogenkretser selv om den representerer en liten andel av total tonnasje.
Under omtrent 800°F med en standard pakning, er B7 normalt tilstrekkelig. Over 800°F, eller hvor lekkasjetetthet må overleve gjentatt termisk syklus, er B16 det tryggere ingeniørvalget.
Hvis linjelisten eller tegningen kaller ut A193 B7, krever levering av B16 skriftlig ingeniørgodkjenning. Karakterstemplet på studen skal samsvare med sertifikatet og tegningen.
For sur service er valget B7M med 235 HBW maksimum og 100 % hardhetstesting, eller en austenittisk karakter som B8M. For service under null er svaret A320 L7 eller L7M. B16 løser ingen av problemene.
A194 Grade 2H er den vanlige sammenkoblingen med B7; over ca. 800-850°F, er A194 Grade 7-muttere vanligvis spesifisert med B16-bolter. Valg av belegg er en separat temperaturbeslutning som dekkes nedenfor.
B16 legger til en premie på 15-35 % og sendes ofte fra et dedikert varmeparti, så tidsplanrisikoen er reell. For ikke-standardlengder, spesiell hodegeometri eller et proprietært stiftmønster, er en tilpasset produksjonsrute vanligvis raskere enn å lete etter en katalogvare, og vår OEM og ODM festeservice dekker tegningsbasert produksjon.
Karakterutvalg er kun halvparten av kjøpet. Mutteren må være hardere enn tappen slik at gjengestripping ikke blir feilmodus, og belegget må overleve samme temperatur som tappen. Det er her en teknisk korrekt B16 stud fortsatt kan svikte i service.
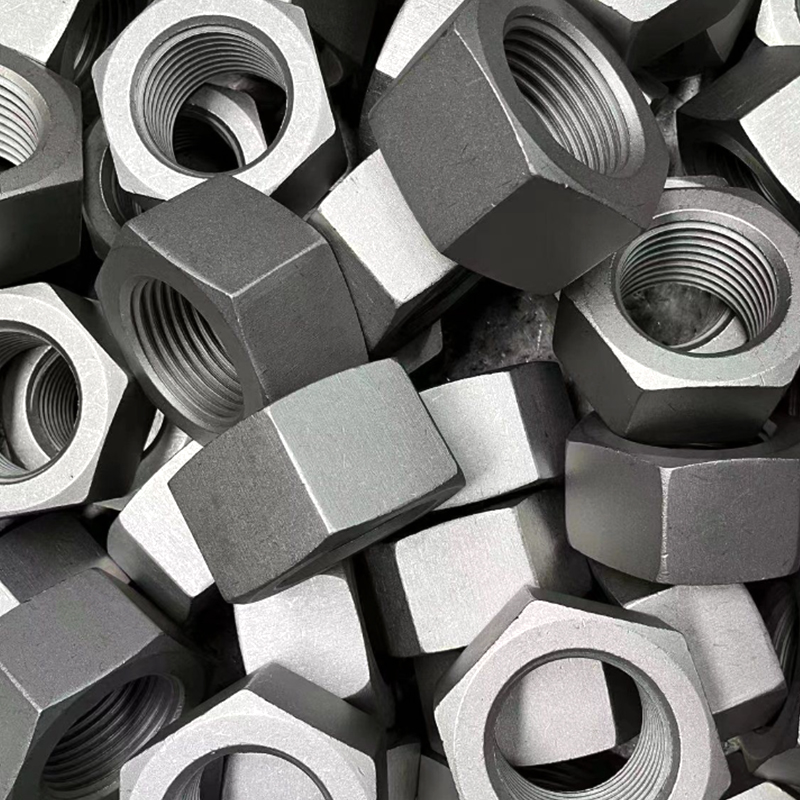 ASTM A194 B7 Svarte, tunge sekskantmuttere ASTM A194 B7 Svarte, tunge sekskantmuttere are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Se produkt →
A194 Grade 2H muttere er herdet og herdet til en høyere hardhet enn tappene de har, og det er grunnen til at B7 bolten med 2H mutterkombinasjon er så vanlig. Over omtrent 800–850 °F, brukes klasse 7 muttere vanligvis slik at mutteren ikke blir det svake leddet. Belegggrensene er like konkrete: PTFE-baserte belegg brukes vanligvis opp til ca. 500°F, og varmgalvanisering unngås ved kontinuerlig drift over omtrent 400°F fordi sink og jern interdiffunderer og belegget brytes ned. Over disse temperaturene er svart oksid eller en blank legeringsoverflate med et passende smøremiddel det realistiske alternativet.
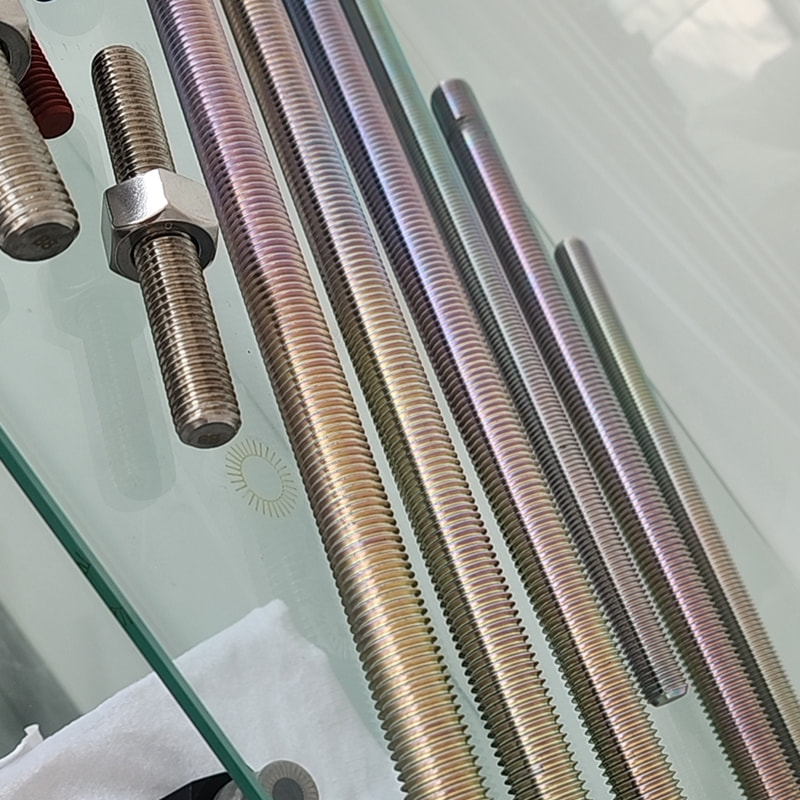 Legert stål M27*300 PTFE / Dacromet Coating B7 gjengestenger Legert stål M27×300 PTFE/Dacromet-belagt B7-gjengestenger kombinerer høytemperaturstyrke med avansert korrosjonsbeskyttelse. Om sikring av kritiske flenser på... Se produkt →
Belegg og smøremiddel endrer også dreiemoment-forspenningsforholdet. En bolt med en Dacromet- eller PTFE-finish når en gitt forspenning ved et mye lavere skiftenøkkelmoment enn en tørr, svart-oksid bolt. Når du endrer finishen, kontroller dreiemomentverdien på nytt mot ASME PCC-1 i stedet for å gjenbruke tallet fra forrige prosjekt.
Hvis skjøten går under ca. 800°F og spesifikasjonen krever B7, kjøp B7 og bruk differansen på korrekt oppboltingsprosedyre. Hvis skjøten går varmere, sykluser termisk eller har en historie med lekkasje mellom omløpene, vil vanadium og høyere tempereringstemperatur i B16 kjøpe deg noe målbart: boltlast som fortsatt er der i år ti. De to karakterene deler en styrkeklasse og et momenttabell, men de deler ikke levetid ved temperatur, og det er forskjellen som betyr noe.
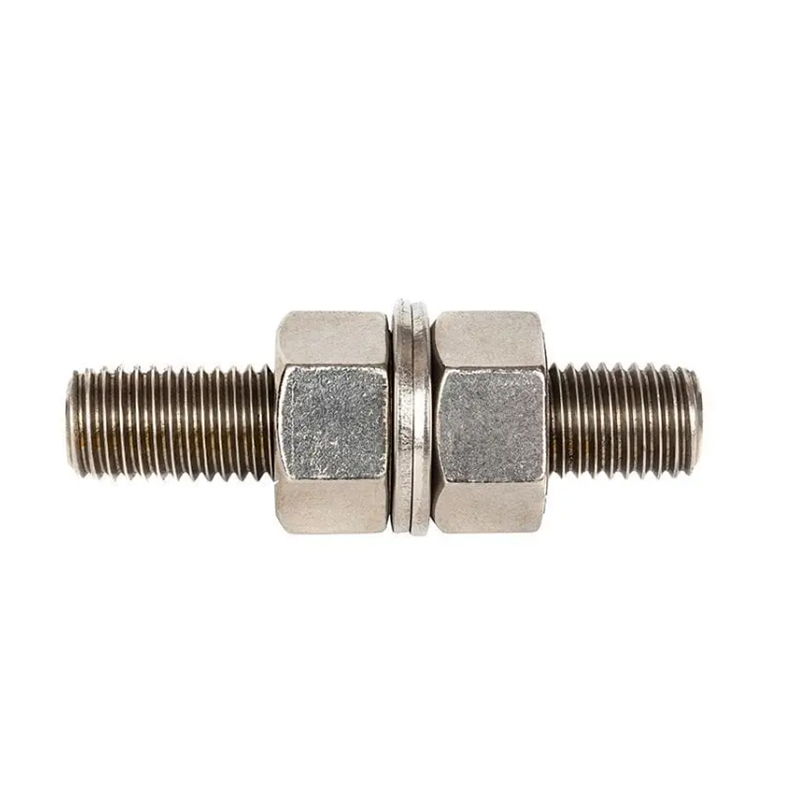 1-8 UNC *5" Legert stål ASTM A193 B7 gjengestenger klasse L7 gjengebolter
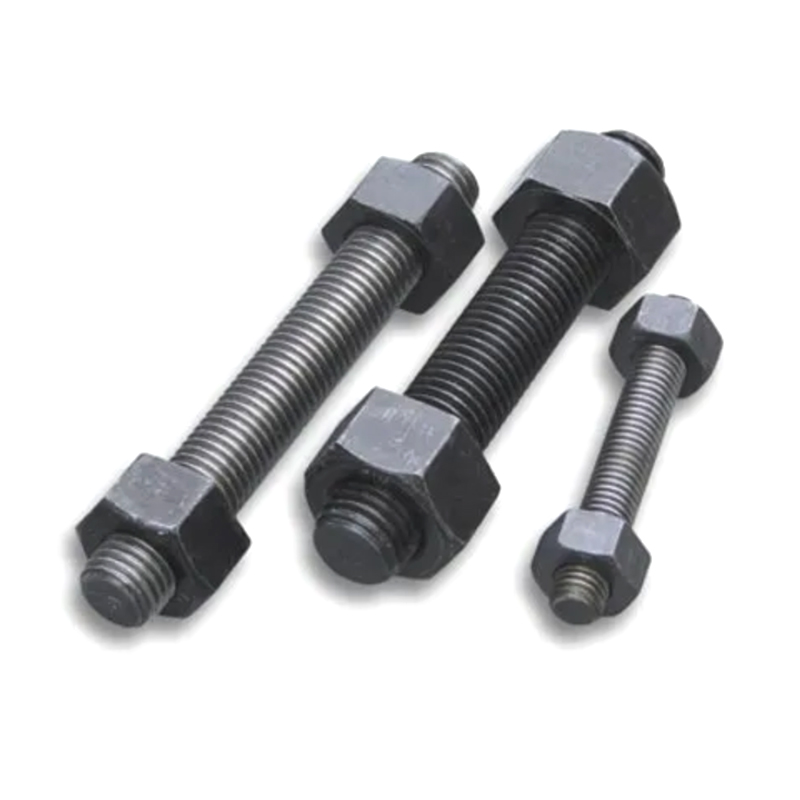 1-8 UNC *5" Legert stål ASTM A193 B7 gjengede stenger
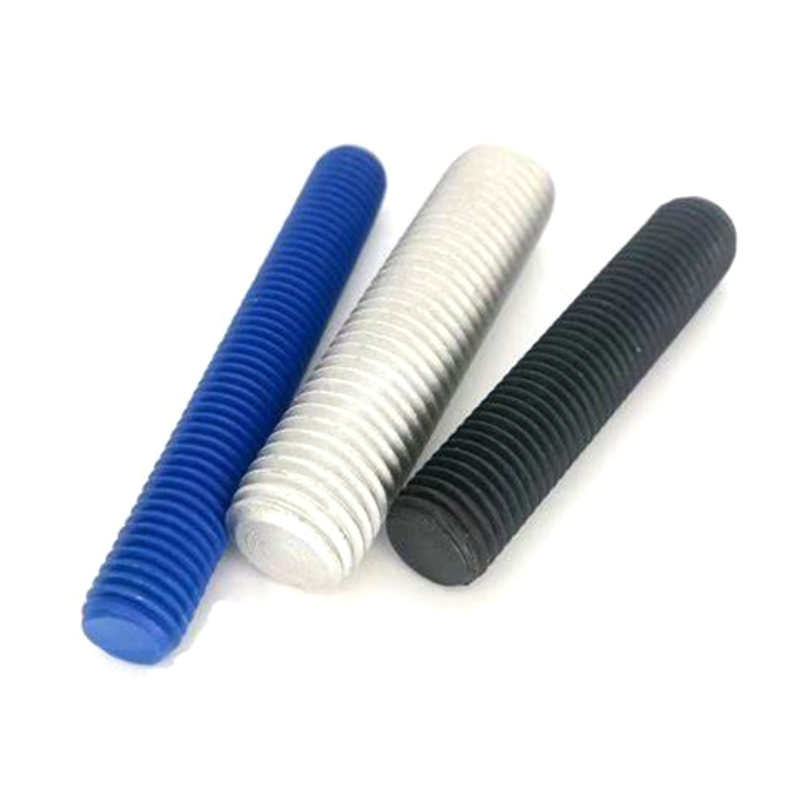 3/4*10" sinkbelagte / svartoksid / varmgalvaniserte B7 gjengede stenger
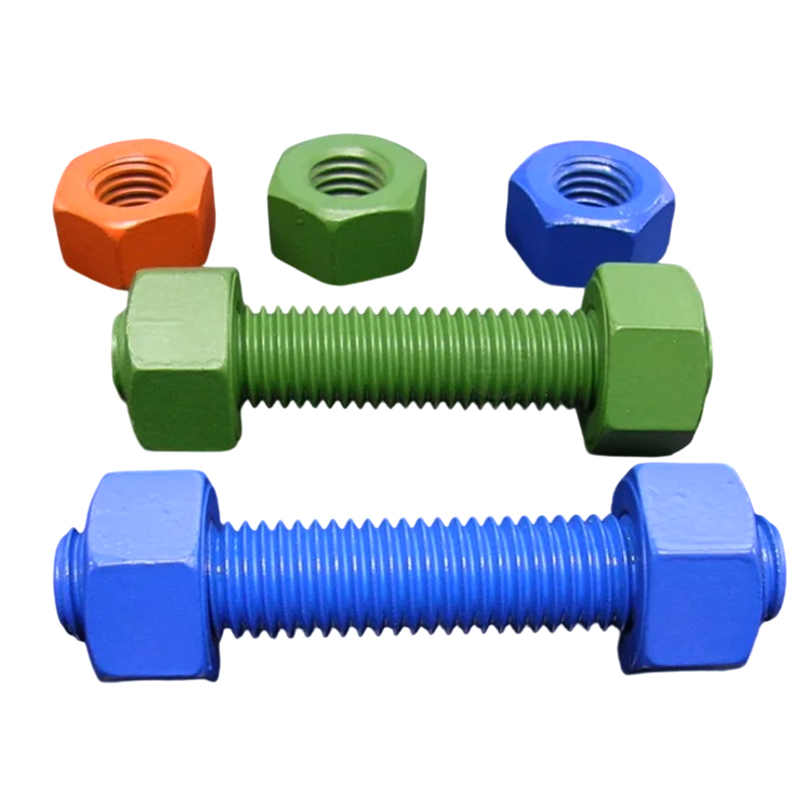 Legert stål M27*300 PTFE / Dacromet Coating B7 gjengestenger
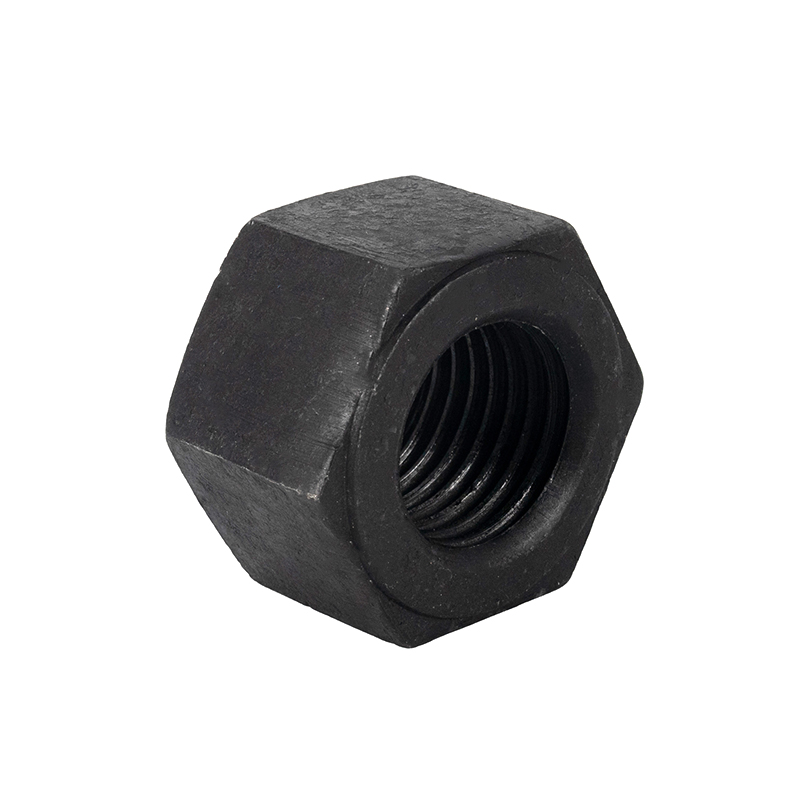 ASTM A194 B7 Svarte, tunge sekskantmuttere
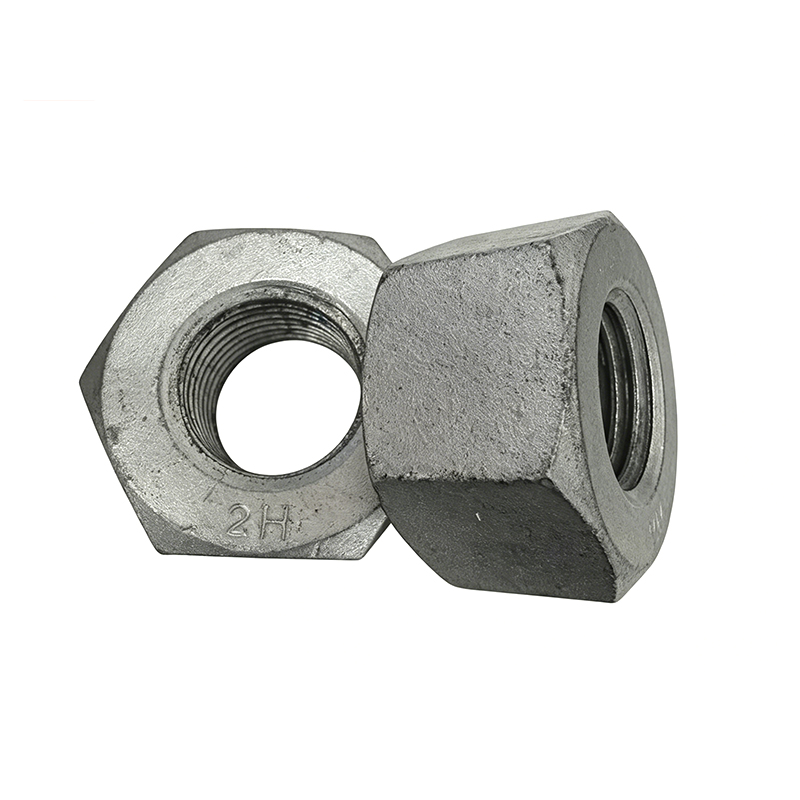 ASTM A194 B7 Svarte, tunge sekskantmuttere
 Kontaktinformasjon
 Adresse