
Under materialuttaksstadiet til et overføringstårnfundament, er ankerboltens diameter vanligvis låst av bunnplatens geometri, ikke av lasten. Når en 1-tommers Karakter 36 stang kan levere bare omtrent en tredjedel av den kapasiteten som kreves for designløftet, er den praktiske løsningen sjelden å bore platen på nytt; det er å flytte til ASTM F1554 klasse 105 i samme diameter. Denne kvaliteten er en herdet og herdet ankerbolt av legert stål med en minimum flytegrense på 105 ksi, nesten det dobbelte av flytegrensen til Karakter 55 og nesten tredoblet av Karakter 36.
Hovedkonklusjon: Hvis designet ditt trenger høy styrke, forutsigbar duktilitet og en anerkjent strukturell ankerspesifikasjon, er ASTM F1554 Karakter 105 den riktige standarden for tunge ankere. Tre detaljer avgjør om den fungerer etter hensikten: de mekaniske verdiene faller over 2-1/2-tommers diameter, stangen må ikke sveises, og mutter- og skivekombinasjonen må matches til 125 ksi strekkstyrke.
F1554-spesifikasjonen dekker ankerbolter med hode, rette ankerstenger og bøyde ankerbolter. Tallet i karakternavnet er den garanterte minste flytegrensen i ksi. Grade 36 bruker karbonstål, Karakter 55 bruker høyere styrke karbonstål, og Karakter 105 krever et middels karbonlegert stål som er bråkjølt og herdet. Forskjellen er metallurgisk, ikke kosmetisk, og den vises på hver testrapport.
ASTM F1554 Grade 105 er tilgjengelig fra 1/2 tomme gjennom den maksimale diameteren som dekkes av standardens mekaniske tabeller. Tabellen nedenfor viser verdiene en sertifisert testrapport må oppfylle før materialet forlater fabrikken.
105 ksi minimumsavling
Garantert i området 1/2 til 2-1/2 tommer; "105" i karakternavnet er et løfte, ikke et mål.
15 % minimum forlengelse
Nok duktilitet til å bøye, justere og spenne uten sprø brudd under normale feltforhold.
Herdet og herdet legert stål
Varmebehandling skaper en konsistent temperert martensittstruktur over stangseksjonen.
| Eiendom | Diameter 1/2 - 2-1/2 in. | Diameter over 2-1/2 in. |
|---|---|---|
| Strekkstyrke, min (ksi) | 125 | 115 |
| Flytestyrke, min (ksi) | 105 | 95 |
| Forlengelse på 2 tommer, min (%) | 15 | 15 |
| Reduksjon av areal, min (%) | 45 | 45 |
| Materiale og varmebehandling | Medium-karbon legert stål, bråkjølt og herdet | |
Raden med overdimensjonert diameter er der spesifikasjonsfeil skjer. En rekke strukturelle detaljer forutsetter 105 ksi utbytte uavhengig av diameter, men selve standarden krever lavere verdier på stenger med stor diameter. Bekreft alltid den faktiske diameteren med produsenten før du godtar et møllesertifikat.
Å velge en karakter er en øvelse i kostnad mot styrke. Sammenligningen nedenfor plasserer de tre F1554-gradene slik at den virkelige avstanden mellom dem er synlig.
| Eiendom | Grade 36 | Grade 55 | Grade 105 |
|---|---|---|---|
| Minimum flytegrense (ksi) | 36 | 55 | 105 |
| Minimum strekkfasthet (ksi) | 58 | 75 | 125 |
| Typisk materiale | Karbonstål | Karbonstål, normalized for large sizes | Legert stål, bråkjølt og herdet |
| Sveiseadferd | Sveisbar med normale forholdsregler | Sveisbar innenfor standardens grenser | Ikke beregnet for sveising |
| Relativ materialkostnad | Laveste | Moderat | Høyest |
Karakter 36 dekker lette fundamenter og midlertidige arbeider. Grade 55 håndterer de fleste vanlige søyle-grunnplateankre. Klasse 105 får sin premie når veltemomenter, dynamisk utstyrsbelastning eller begrensede bunnplatedimensjoner ikke gir plass til en større bolt. Fordi strekkkapasiteten skalerer med kvadratet på diameteren, kan flytting fra grad 55 til grad 105 redusere en 2-1/4-tommers stang til omtrent 1-3/4 tommer ved samme arbeidsbelastning, krympe grunnplaten, kantavstandene og innstøpingsdybden i ett trinn.
Karakter 105 er ikke bare sterkere i generisk forstand. Herdet-og-tempereringssyklusen utvikler temperert martensitt, som gir høy flytestyrke samtidig som den bevarer nok duktilitet til å bøye seg uten å sprekke. Minste forlengelse på 15 % betyr noe i feltet fordi opprettingsanordninger rutinemessig fjærer feiljusterte ankerstenger tilbake på plass eller bøyer toppbenet på et J-anker for å matche en mal.
Over 2-1/2 tommer i diameter trapper ASTM F1554 Grade 105 ned til 95 ksi minimum yield og 115 ksi minimum strekk. Hvis et design bruker en 3-tommers stang og fortsatt antar 105 ksi yield, beregnes forbindelsen omtrent 10 % over dens garanterte kapasitet. Søylediagrammet nedenfor viser avkastningsverdiene på tvers av karakterfamilien.
Minimum flytegrense ved F1554-grad (ksi)
36
Grade 36
55
Grade 55
105
Grade 105
95*
Grad 105 >2-1/2 in.
Stolpehøyden skaleres til ksi-verdien; *verdien gjelder over 2-1/2-tommers diameter.
Varmgalvanisering til ASTM A123/A153 er den vanligste korrosjonsbeskyttelsen for ankerbolter fordi innstøpt stål trenger lang levetid. Grade 105 er et høyfast legert stål, og syrerensende trinn før galvanisering kan introdusere hydrogen i stålet. En ansvarlig produsent kontrollerer beisingstid og badtemperatur, og mange prosjektspesifikasjoner legger til en verifikasjon av hydrogensprøhet etter galvanisering. For en fullstendig gjennomgang av finish og deres prosessrisiko, se vår bolt overflatebehandling typer komplett utvalg guide .
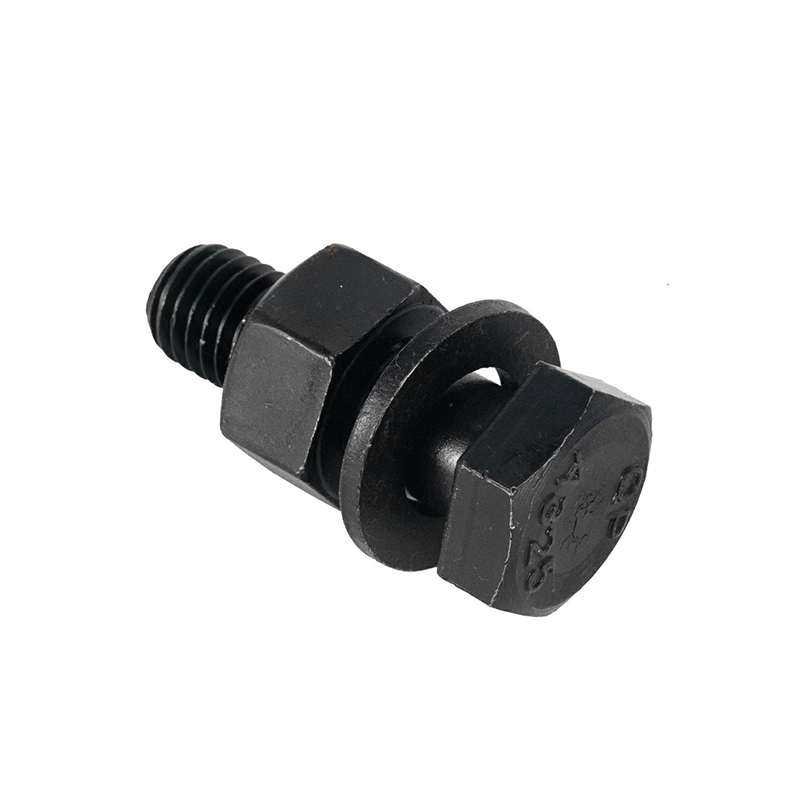
F1554 Grade 105 må monteres med tunge sekskantmuttere til ASTM A563 Grade DH eller DH3 (ASTM A194 Grade 8 er også anerkjent) og herdede skiver til ASTM F436. En standard sekskantmutter er ikke sterk nok for en 125 ksi bolt, og å hoppe over den herdede skiven lar mutteren legges inn i mykere platestål.
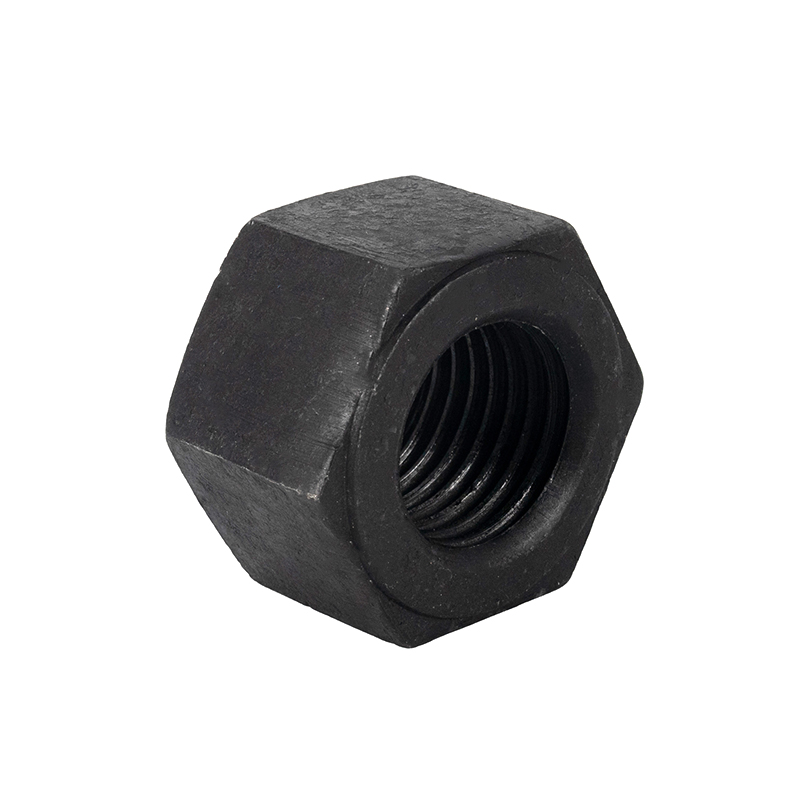
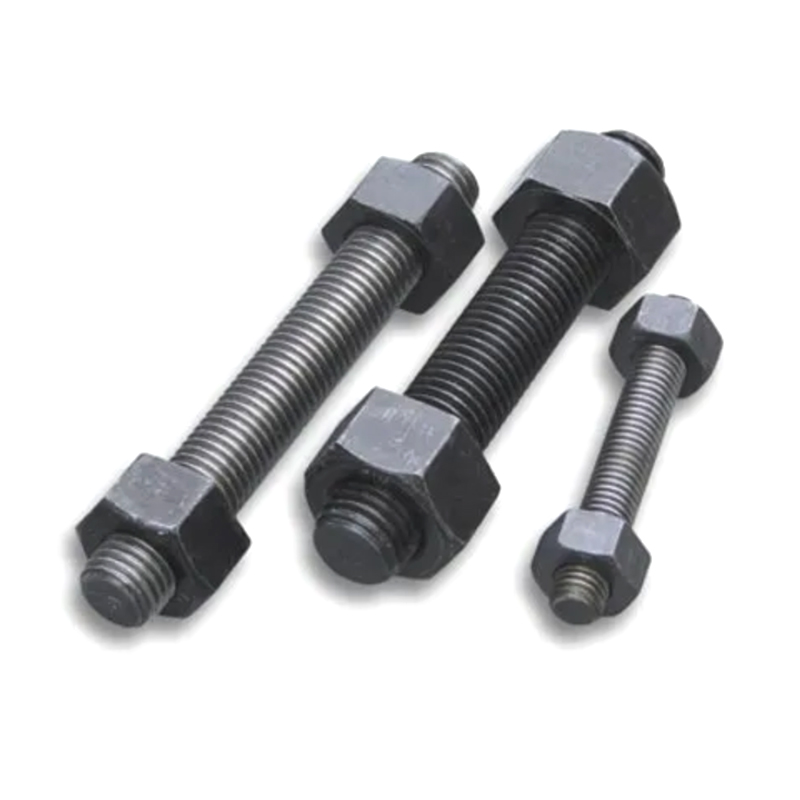
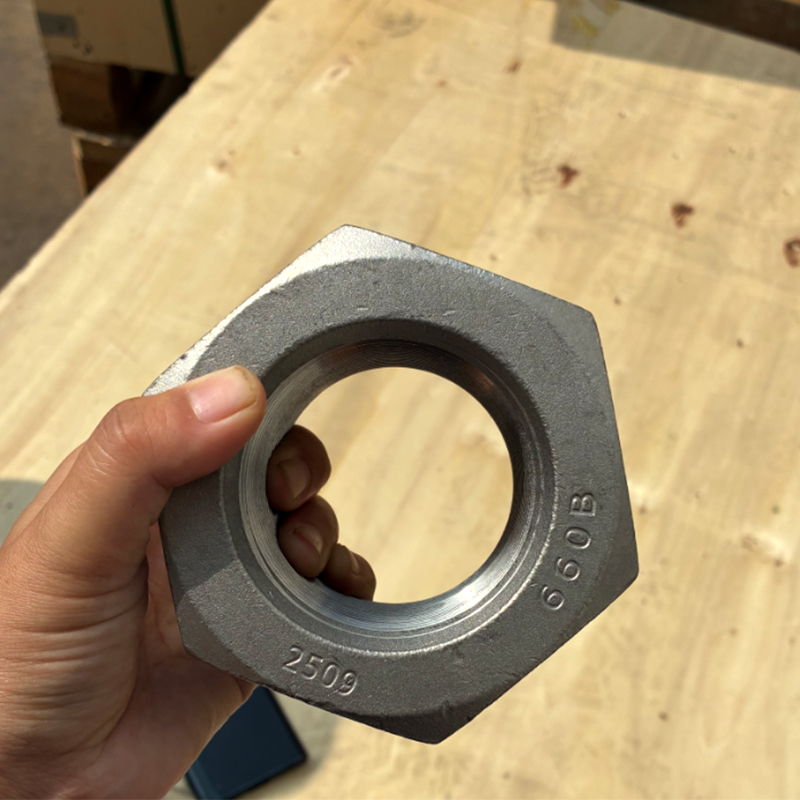 Varmgalvanisert tung sekskantmutter for høystyrke ankerbolter Denne tunge sekskantmutteren med et varmsinkbelegg er spesifisert for F1554 Grade 105-ankerbolter, som matcher den nødvendige A563 DH- eller DH3-styrken og forhindrer innstøping av mutter når den er sammenkoblet med herdede skiver. Se produkt →
Sveising varmer opp en bråkjølt og temperert stang over dens tempereringstemperatur, ødelegger den varmebehandlede mikrostrukturen og etterlater en myk, svak varmepåvirket sone. F1554-systemet behandler derfor Grade 105 som en kun mekanisk tilkobling. Hvis ankeroppsettet krever sveising, design en gjenget koplingsforlengelse eller gå ned til Grade 55 og følg standardens sveisebestemmelser.
Etterspørselen etter klasse 105 følger strukturene som er høye, slanke eller tungt belastet. Fordelingen nedenfor representerer en typisk prosjektportefølje; faktiske blandinger varierer etter region, men mønsteret er konsekvent: industrien som ikke har råd til en stor ankerbolt er nøyaktig de som spesifiserer den høyeste karakteren.
Sendetårn, høymastbelysning og antennekonstruksjoner setter ankerbolter i konstant spenning fra vindbelastninger og, i seismiske soner, til syklisk velt. Industrielle anlegg bruker Grade 105 der sklimonterte kompressorer, møller og knusere skaper gjentatte belastningssykluser på fundamenter. Broer og transportstrukturer bruker det til skiltstøtterammer, portaler og lysstandarder der stivheten til ankerenheten deltar i den dynamiske analysen. I alle tre tilfellene er den røde tråden den samme: boltdiameteren er begrenset, så karakteren må bære belastningen.
Ankerbolter er blant de minst kostbare elementene på en byggeplan, men en feil karakter eller en manglende testrapport kan stoppe en hel ereksjonssekvens. Bruk følgende trinn som ryggraden i kjøpsspesifikasjonen din.
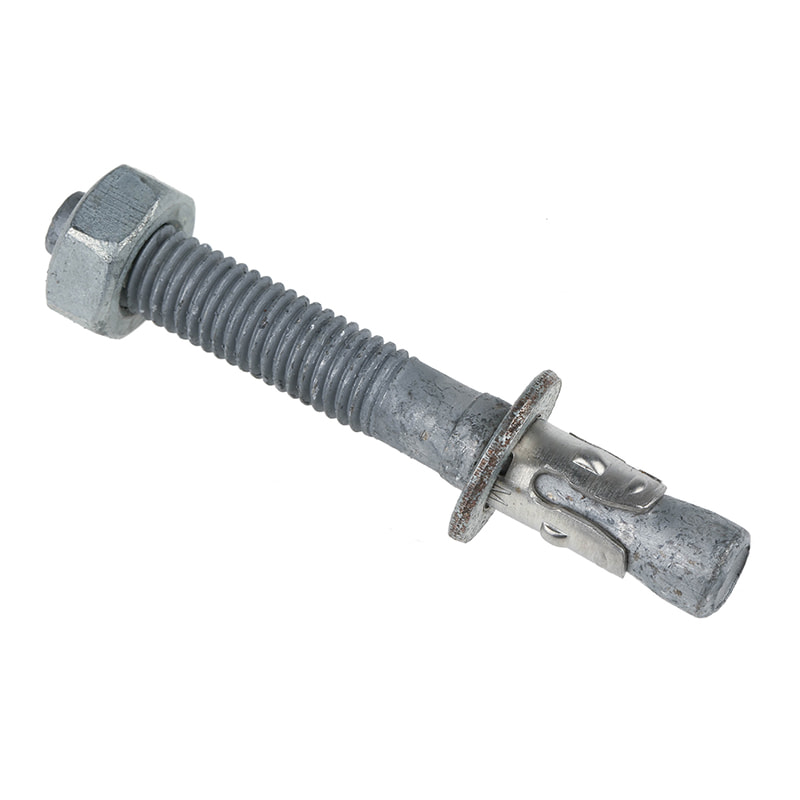
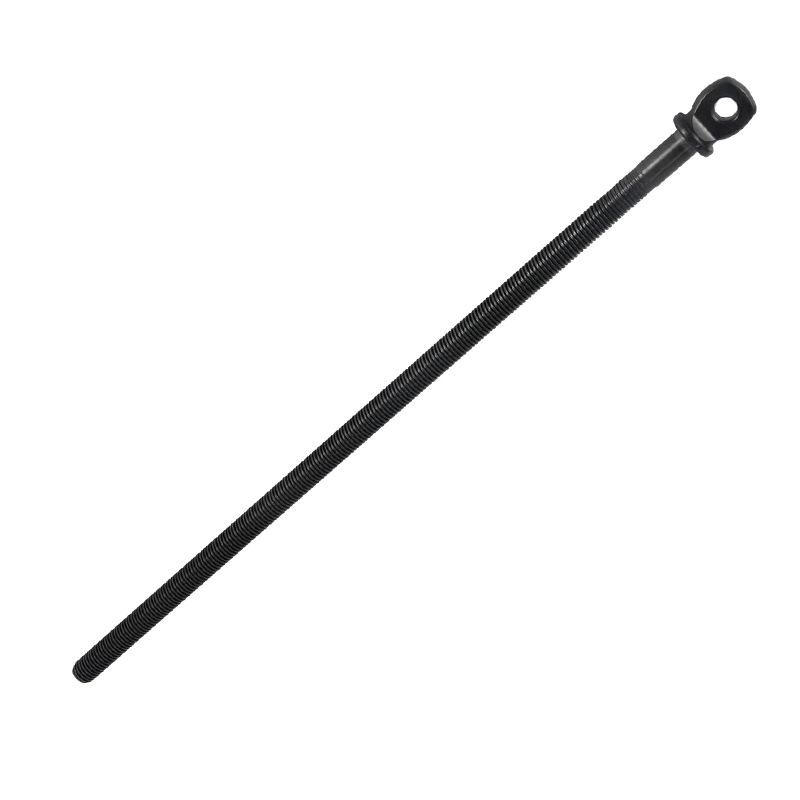
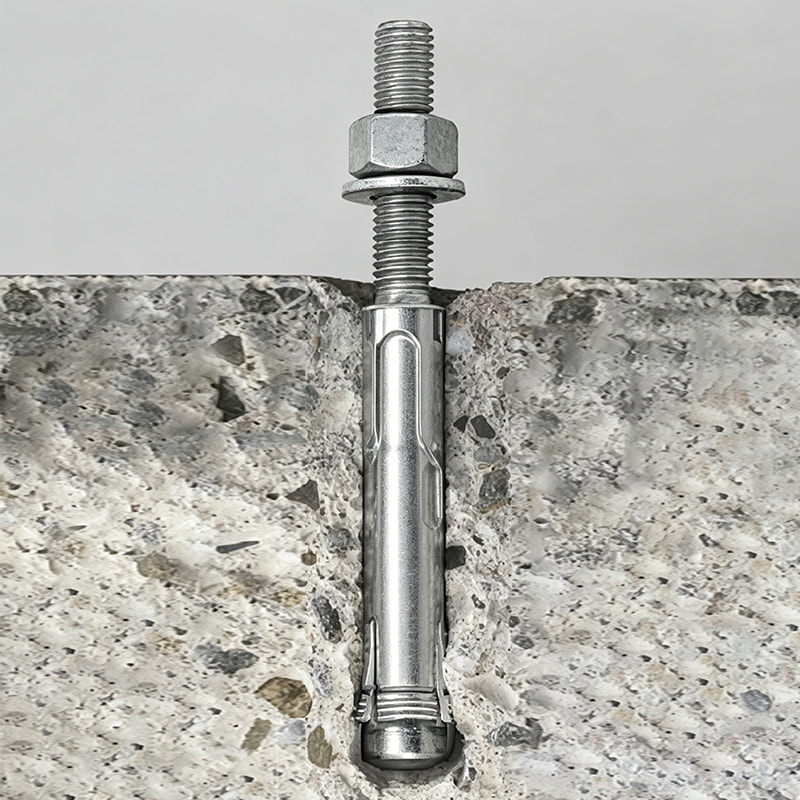 ASTM F1554 Karbonstål varmgalvanisert ankerbolt En tilpassbar ankerbolt i F1554 klasse 36, 55 eller 105, med varmgalvanisering for korrosjonsbestandighet. Det er sentralt i innkjøpstrinnene som bidrar til å unngå kostbare monteringsforsinkelser fra feil karakterer eller manglende testrapporter. Se produkt →
Hvis du trenger hjelp til å verifisere en spesifikasjon mot en prosjekttegning, send tegningen til oss via kontaktside før du forplikter deg til en leverandør. Vi støtter jevnlig festepakker for stålkonstruksjoner, og for størrelser eller tilpassede former utenfor standardsortimentet kan vi diskutere OEM/ODM-produksjon direkte.
Å motta inspeksjon er den siste kvalitetsporten før en ankerbolt forsvinner inn i betong. En kort sjekkliste holder den leverte maskinvaren på linje med designhensikten.
Hvis et prosjekt krever re-testing, samarbeid med produsenten for å prøve fra den opprinnelige varmen i stedet for å akseptere erstatninger fra felten. Samsvar etter installasjon avhenger av eierens journaler, så arkiver møllesertifikatene sammen med butikktegninger og installasjonsmoment. Den filen er også det raskeste beviset på samsvar under en revisjon.
 Kontaktinformasjon
 Adresse