
En innkjøpsordre går ut for "16 mm rundstang, en ende gjenget, 4,8 m lang". Stengene kommer, gaffelen passer ikke til gjengen, og når spennene er viklet helt inn, blir hver stang 30 mm kort. Denne sekvensen er den daglige virkeligheten i handel med avstivningsstang: stålet er sjelden problemet, grensesnittene er det.
Stangavstivning er en av de minst glamorøse delene av en strukturell pakke, men den avgjør om en portalramme forblir firkantet, om et rørstativ tar vind uten å reoler, og om en kalesje beveger seg slik modellen sa den ville. Å få det riktig er et spørsmål om noen få spesifiserte tall.
Direkte svar: en avstivningsstang er kun et strekkelement, så kapasiteten er satt av den gjengede rotseksjonen, ikke av stangens diameter. Dens virkelige oppførsel bestemmes av endebeslagene, opptaket som er tilgjengelig i spennskruen og korrosjonsbeskyttelsen på gjengene. Tre linjer i en spesifikasjon — stressområde, opptaksgodtgjørelse, beleggklasse — forhindrer de fleste feltfeil.
Under vind eller seismisk påvirkning ønsker en rektangulær bukt å bli et parallellogram. I en X-avstivet bukt forlenges den ene diagonalen og blir slakk mens den andre forkortes og trekkes stramt, og transporterer sideskjæret ned til fundamentene. Stangen motstår aldri kompresjon: snu belastningen og motsatt stang tar over. Denne enkeltadferden forklarer de fleste design- og innkjøpsreglene som følger.
En enkelt stang kan ikke avstive et ledd mot omvendt belastning, fordi den spenner seg i det øyeblikket kraften snur. Praktiske løsninger bruker minst to stenger per avstivet bukt, eller en stang pluss en trykkstag. Når en tegning viser en enslig diagonal uten ledsager, er det verdt å spørre hvilken retning designvinden kommer fra.
En helgjenget stang er praktisk, men strekkspenningsområdet er mindre enn det nominelle skaftet. En M16 grov gjenger gir omtrent 157 mm² mot nominelle 201 mm², omtrent 22 prosent mindre. På en grad på 8,8 bar ved 640 MPa gir det flytelasten nær 100 kN og en arbeidsspenning nær 60 kN. Hvis et design krever 70 kN, er det nødvendig med en tyngre stang eller en høyere karakter - den nominelle diameteren alene forteller deg ingenting.
Klyver, stiftøyer, kileplater, ankere og spennekroker sitter alle i samme lastebane og er vanligvis laget av forskjellige materialer, i forskjellige fabrikker, til forskjellige belegg. En varmgalvanisert spennspenne koblet til en svart oksidstang garanterer en korrosjonscelle ved den første gjengen. Matchende finish over hele enheten er billigere enn å reparere den senere.
Kapasitet
Les spenningsområdet, ikke den nominelle diameteren. En reduksjon på 20 prosent er normalt på en rullet tråd.
Slankhet
Strekkelementer kontrolleres vanligvis mot en L/r-grense på ca. 300 for å kontrollere nedbøyning og vibrasjon.
Opptak
Sikt etter minst 25 mm brukbar gjengevandring i hver ende, utover den beregnede strekningen.
Beskyttelse
Varmforsinking til ISO 1461 leverer typisk 70–85 µm lokalt på stang over 6 mm tykk.
Grunnen til at stangavstivningen vedvarer er masse. En 16 mm stang veier ca. 1,58 kg per meter; en 50×50×5 vinkel med sammenlignbar strekkkapasitet veier 3,77 kg per meter og er langt vanskeligere å håndtere i høyden. Sammenligningen nedenfor setter alternativene side om side på kriteriene som faktisk driver en kjøpsbeslutning.
Der en ramme virkelig trenger kompresjonskapasitet – for eksempel en avstivet bukt i en seismisk sone – slutter stangavstivning å være det riktige svaret uansett pris. Der saken kun er vind, vinner stangen på håndtering, frakt og størrelsen på koblingsplatene.
Designere sjekker sjelden hvor mye en stang vil strekke seg mellom slakk tilstand og arbeidsspenningen. Det tallet styrer hvor mye justering spennskruen må absorbere, og det er ikke det samme på tvers av diametre. Diagrammet viser den elastiske forlengelsen til en 6 m stang trukket til 15 kN, forutsatt at E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
Den praktiske lesningen er at en stiv stang med stor diameter gir svært lite, så en kuttlengdefeil oversetter nesten en-til-en til en slakk eller overstrammet avstiver. En slankere stang er mer tilgivende å installere, men trenger et bredere opptaksvindu. Som en tommelfingerregel bør du budsjettere spennevandringen som den beregnede strekningen, pluss tillatt skjærelengdetoleranse, pluss ca. 10 mm gjenværende gjenge, slik at avstiveren fortsatt kan justeres etter at strukturen har satt seg.
En ytterligere konsekvens: stenger strammes ved rotasjon, så gjengen må være ren og smurt ellers vil friksjonen forbruke mesteparten av dreiemomentet før noen spenning når stangen. Tørre, galvaniserte gjenger trenger rutinemessig 30 til 40 prosent mer dreiemoment for den samme spenningen, og det er grunnen til at teamene på stedet ender opp med å stramme for hardt og avisolere spennskruen.
Bestillingsmønstre fra en festeprodusent gir en grov følelse av hvor disse delene havner. Delingen nedenfor gjenspeiler hvordan tonnasjen vanligvis er fordelt på applikasjoner; det er et veiledende bilde, ikke en markedsundersøkelse.
Ettermonteringsskiven er verdt å merke seg. Eldre rammer blir ofte avstivet etter bruksendring, og der er stangen valgt for sin toleranse for ufullkommen geometri i stedet for sin styrke. En stang med 50 mm reservetrekk er ofte mer verdifull ved ettermontering enn en med 10 kN ekstra kapasitet.
Spesifikasjonsprosessen er kort hvis den gjøres i riktig rekkefølge. Hvert trinn nedenfor stenger en feilmodus som gjentar seg ofte nok til å være forutsigbar.
Fest lastebanen først. Bekreft designspenningen per avstiver, om belastningen er reversibel, og hvor mange stenger som deler bukten. En enkelt stang i et reversibelt lasterom er en detaljeringsfeil, ikke et anskaffelsesvalg.
Størrelse på stressområde. Konverter den nødvendige spenningen til et spenningsområde, deretter en nominell diameter. Tillat trådreduksjon på omtrent 20 til 25 prosent og kontroller gaffelen og tappen mot samme tall.
Velg karakteren opp mot miljøet. Vanlig karbonstål dekker innendørs og tørr service. For arbeid med høy temperatur eller trykkgrense er ASTM A193 B7 kromoly den vanlige referansen; for lavtemperaturservice gir ASTM A320 L7 slagfastheten. Rustfritt 304 eller 316 er reservert for genuint aggressive atmosfærer, fordi kostnadshoppet er bratt.
 ASTM A193 B7 gjengede stenger i legert stål Høystyrke B7 kromoly stenger for høy temperatur eller trykkgrense service, tilgjengelig i sinkbelagte, svart oksid eller varmgalvaniserte overflater. Se produkt →
Bestem trådform og belegg sammen. Valsede tråder er sterkere og billigere å produsere enn kuttetråder og er standard for en helgjenget stang . Varmgalvanisering tilfører 70 til 85 mikron og forstyrrer fingjengetilpasningen, så enten overtapp mutterne eller spesifiser et belegg som ikke bygger seg opp, for eksempel sinkflak.
 ASTM A320 L7 fullgjenget stang Helgjenget L7-legert stålstang for offshore service, tilgjengelig i HDG, sink eller svart oksid; bekreft ferdig kuttet lengde og rengjør avfasede ender. Se produkt →
Avtal kuttlengden og endene. Oppgi den ferdige senter-til-senter-lengden med spennskruen i midten av vandring, ikke stanglengden. Avfase de kuttede endene slik at tråden starter rent, og bekreft at gaffelkjevebredden samsvarer med tykkelsen på kileplaten.
Be om papirene. En strekktest på den ferdige stangen, en avlesning av beleggtykkelse og et EN 10204 3.1-sertifikat er de tre dokumentene som løser de fleste tvister. Hvis lengdene ikke er standard, tilpasset og OEM/ODM produksjon er normalt billigere enn å kjøpe lagerbar og bearbeide den på stedet.
Lagerlengder i B7 og L7 legert stål, og i vanlig karbonstål 8.8 klasse, dekker det meste av det en avstivningspakke trenger; variabelen er vanligvis kuttelengden og overflatefinishen i stedet for selve materialet.
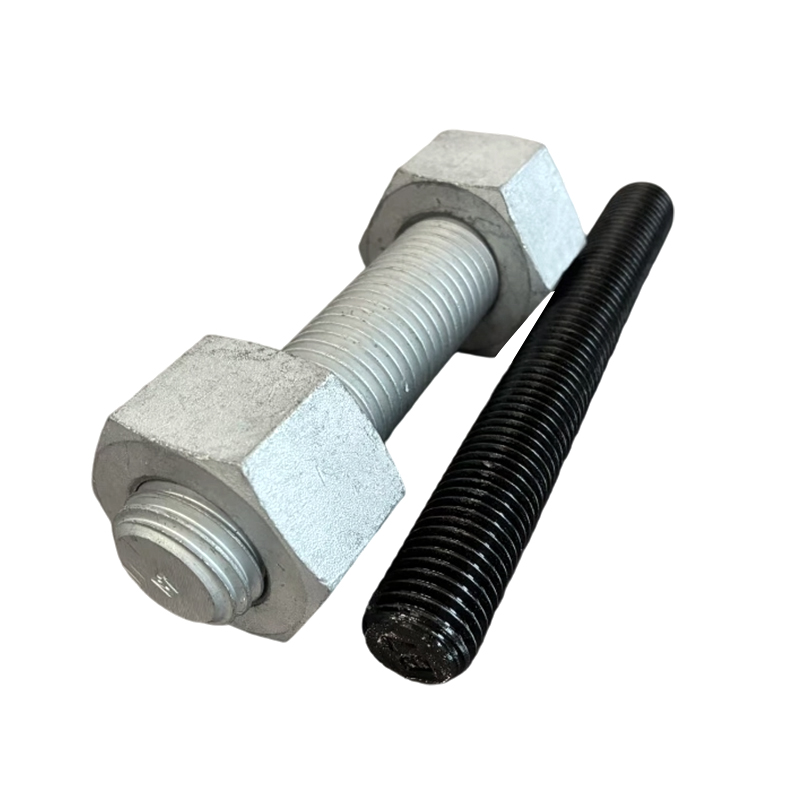 Fullgjenget stang i karbonstål av klasse 8.8 M16×300 avstivningsstang i vanlig karbonstål i 8.8-kvalitet, med galvanisert eller svart finish; lagerlengder passer avstivningspakker der klipplengde og finish varierer. Se produkt →
En avstivningsstang montert og strammet riktig på dag én kan fortsatt være belastningsfri to år senere. Kontrollene som betyr noe er enkle og for det meste visuelle.
Ingenting av dette er eksotisk ingeniørkunst. Avstivningsstangen er et enkelt, effektivt element med kun strekk, og det forblir pålitelig når spenningsområdet, opptaksmengden og belegget er spesifisert eksplisitt i stedet for utledet fra et katalogbilde. Feilene som oppstår spores nesten alltid tilbake til at ett av disse tre tallene blir overlatt til butikkgulvet.
 Sinkbelagt karbonstål sekskantet knapphodebolt
 45# stål Universal 4-veis kryssnøkkel for dekk
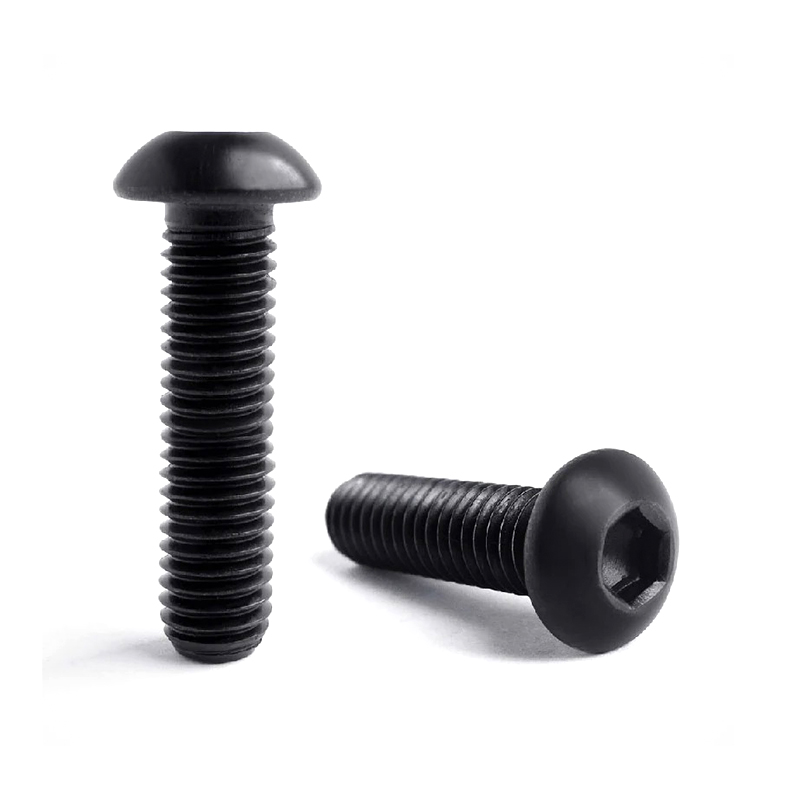
 M3*40 Grade 8.8 Karbonstål Svarte knappskruer
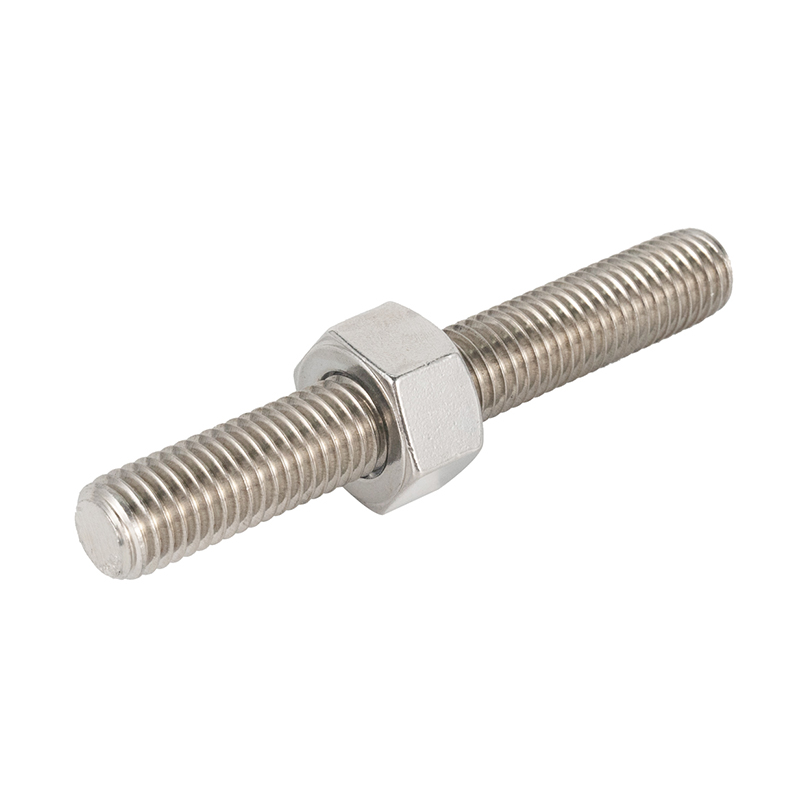 M10×300 Karbonstål Grade 8.8 Galvaniserte helgjengede stenger
 1-8 UNC x 5" sinkbelagte legeringsstål hylsehode-skulderskruer
 Varmgalvanisert karbonstål vognbolt
 Kontaktinformasjon
 Adresse